建设50–150MW半自动光伏组件生产线,除了考虑设备采购预算,人工工位怎么安排也是前期规划的重要内容。设备自动化程度越高,人工参与的环节通常越少,但半自动生产线仍然需要人员完成物料准备、组件搬运、工艺辅助和质量检查。如果人员配置不合理,即使核心设备具备相应产能,也可能出现设备等待物料、工位拥堵或检测跟不上生产节奏的情况。
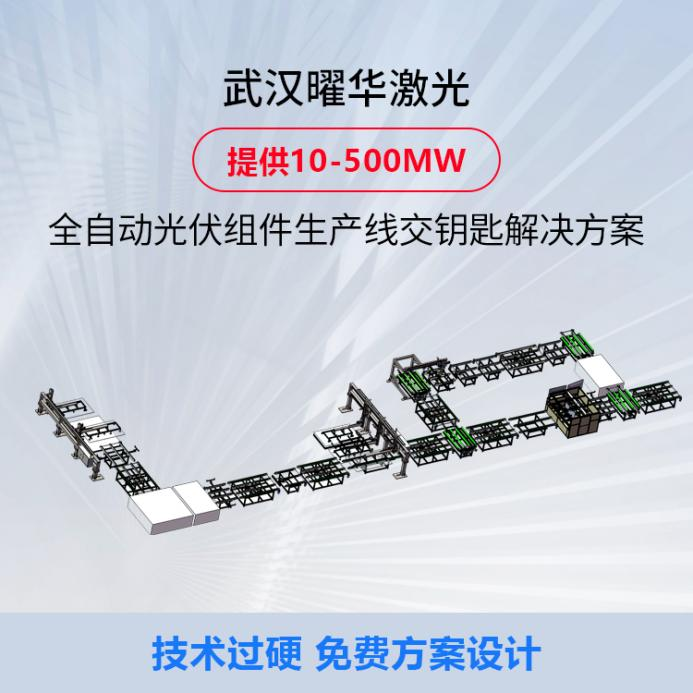
人工工位的数量,主要取决于各道工序的实际操作方式。
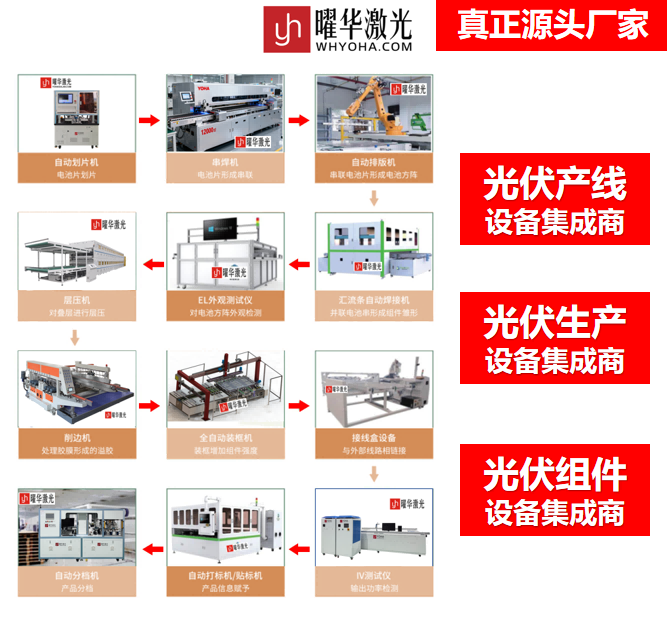
在前段,玻璃上料、原材料整理、电池片分选及激光划片后的物料转运,通常需要安排人员配合。串焊工序虽然可以由专用设备完成,但仍涉及电池片上料、焊带准备、设备巡视和电池串收集。对于采用人工辅助排版的产线,还需要考虑玻璃铺设、电池串定位、汇流条连接及叠层检查等岗位。
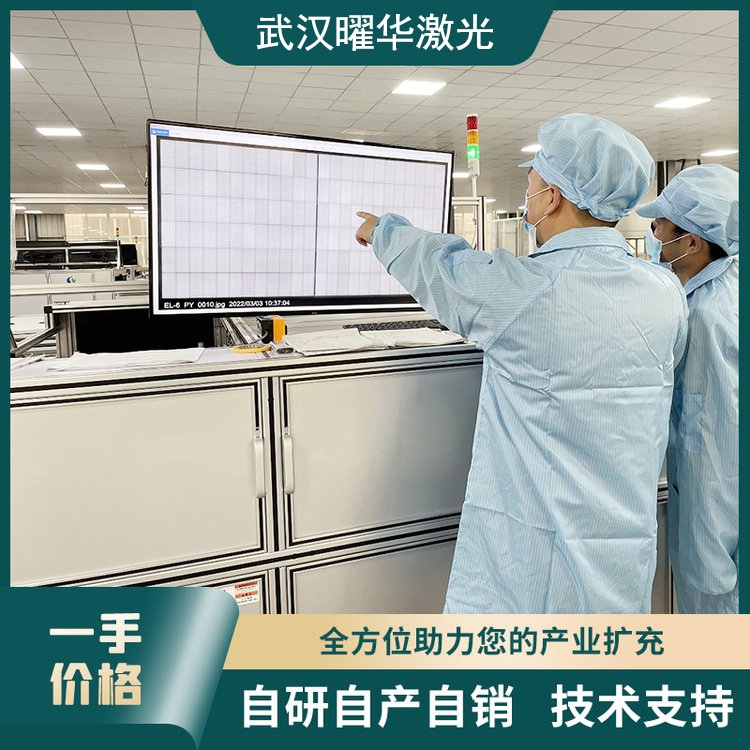
中段的层压设备主要承担组件封装,人员工作更多集中在叠层件装载、层压后卸料和半成品转运。后段的修边、装框、接线盒安装、固化及外观整理,则要根据设备自动化程度安排相应人员。EL检测和IV测试也不能忽略,检测人员需要负责组件上下料、测试操作、异常复核及数据记录。
实际核算时,不宜简单按照一台设备配置一名员工。部分辅助岗位可以根据生产节拍合并安排,例如物料配送人员兼顾相邻工位的物料补充,检测人员也可以负责同一区域的产品信息核对。但串焊、层压等关键工序,应保证有足够人员进行操作和异常处理。
以100MW级组件封装线为例,曜华激光相关产线规划资料给出的人员配置参考约为30–40人。不过,这不是所有50–150MW项目的固定标准。单班还是双班、人工排版比例、自动上下料配置、组件规格切换频率,都会改变实际用工需求。尤其是50MW和150MW项目,不能仅凭产能数字直接套用同一套人员配置。
武汉曜华激光科技有限公司可根据项目产能、工艺路线和预算,提供半自动组件生产线设备组合方案。配套范围涵盖电池片分选、激光划片、串焊、叠层、层压、装框、EL检测、IV测试及成品分选等工序。对于希望减少重复人工操作的工厂,还可以结合实际需要,讨论部分工位的自动化配置及后续升级条件。
产线规划时,曜华激光会将设备配置与生产工艺、厂房布局和工位衔接结合考虑,并可配合开展设备安装调试和操作培训。对于采购方来说,提前提供计划生产的组件尺寸、产品类型、目标班次和预期产能,有助于进一步核算各工序人员需求。最终需要确定的,不只是整条线安排多少名员工,更是每个岗位在设备运行、物料流转和质量控制中承担什么工作。