规划50–150MW半自动光伏组件生产线,不能只按设备数量做清单。产能目标、组件版型、电池技术路线、厂房条件和人员配置都会影响设备选型。半自动方案通常保留人工上料、搬运、定位或部分装配环节,同时把关键工艺和质量检测交给专用设备,重点是各工位节拍能够衔接,避免前段堆料、后段等待。
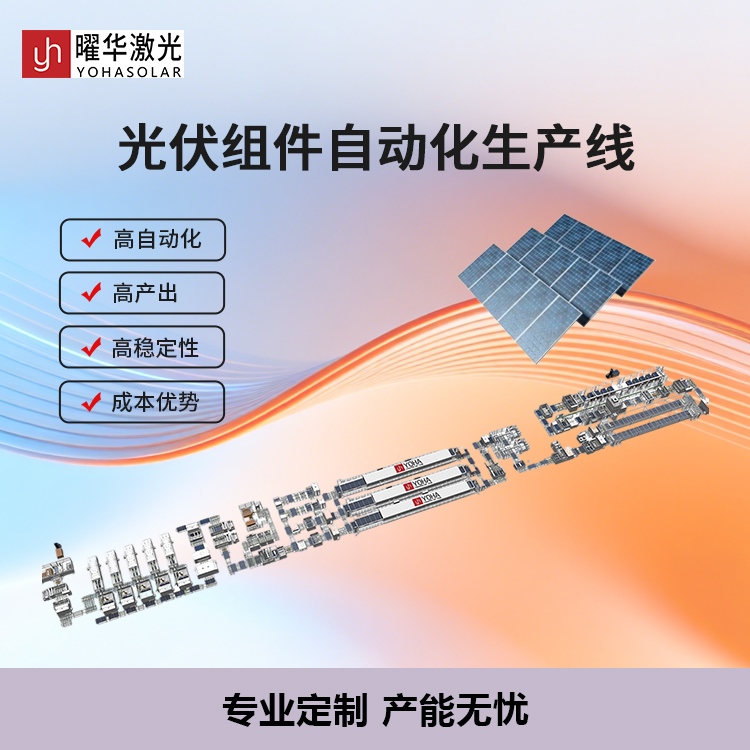
一条常规组件线一般从玻璃上料与清洁开始,随后进行电池片分选、必要的激光划片、串焊和汇流条焊接,再由叠层工位完成玻璃、封装材料、电池串及背板的铺设。层压完成后,还要修边、装框、安装接线盒、固化和外观整理。EL检测通常安排在层压前后,用于观察电池片隐裂、碎片、断栅或焊接异常;成品端再进行IV测试,测量开路电压、短路电流、最大功率等电性能数据,并结合外观检查完成分档与包装。具体工艺需根据单玻、双玻及组件结构调整。
还需注意,MW级产能通常是规划口径,实际日产量会受组件功率、工作班次、换型和设备利用率影响,不能只凭单台主机速度推算整线产能。
实际配置还要看工厂准备生产什么产品。若组件规格变化较多,应考虑换型时的工装调整和参数调用;如果采用双玻结构,搬运、防划伤和叠层定位也要纳入布局。电池片是否需要切半、是否有特殊版型,会影响划片工序是否配置及其位置。检测设备则要核对最大组件尺寸、图像判读方式、数据保存需求和人工复判流程,而不只是看测试速度。
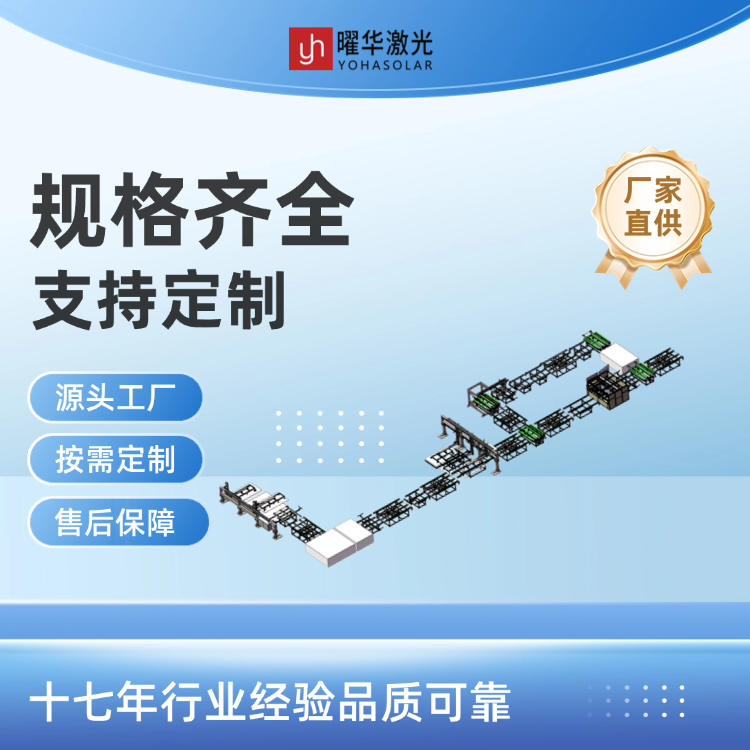
半自动线的关键不是把自动化设备堆得越多越好,而是让瓶颈工序有足够产能。例如串焊机、层压机、EL检测和IV测试的节拍若不匹配,即使单台设备性能较好,整线产出也可能受限。规划时需要核算班次、换型频率、维护时间、物料流转与检测比例,并为后续扩产预留接口。
曜华激光可围绕50–150MW项目进行工艺与设备配置规划,配套范围覆盖组件生产所需的串焊、层压、组框等环节,以及激光划片机、组件EL检测仪、IV测试仪和分档设备。以其一款组件IV测试仪为例,产品参数列出的有效测试区域为2600×1500mm,电学测量精度≤1%;实际选型仍需结合组件外形、测试节拍和工厂检验标准核对,不能直接套用单一配置。
作为具备研发与生产能力的设备厂家,武汉曜华激光科技有限公司可结合现场布局、目标产能、产品类型和预算讨论整线配置,并提供设备安装调试、操作培训及后续技术支持。项目规划阶段把工艺路线、设备接口、动力需求和检测节点一并梳理,有助于减少设备到厂后的二次调整,也能让后续扩产或升级更有依据。