组件EL检测不是只在成品出厂前拍一张图。电池片经过串焊、排版、层压和后续搬运后,缺陷可能在不同工序显现。把检测点放对位置,才能判断问题发生在哪一段,减少不良品流到后道。
EL检测通过给组件施加正向电流,采集电池发出的近红外图像。图像中的暗区、断续纹路或局部亮度异常,可用于排查隐裂、碎片、断栅、虚焊等问题。它属于内部缺陷检测,不能替代外观检查和IV电性能测试,三者关注的质量维度不同。
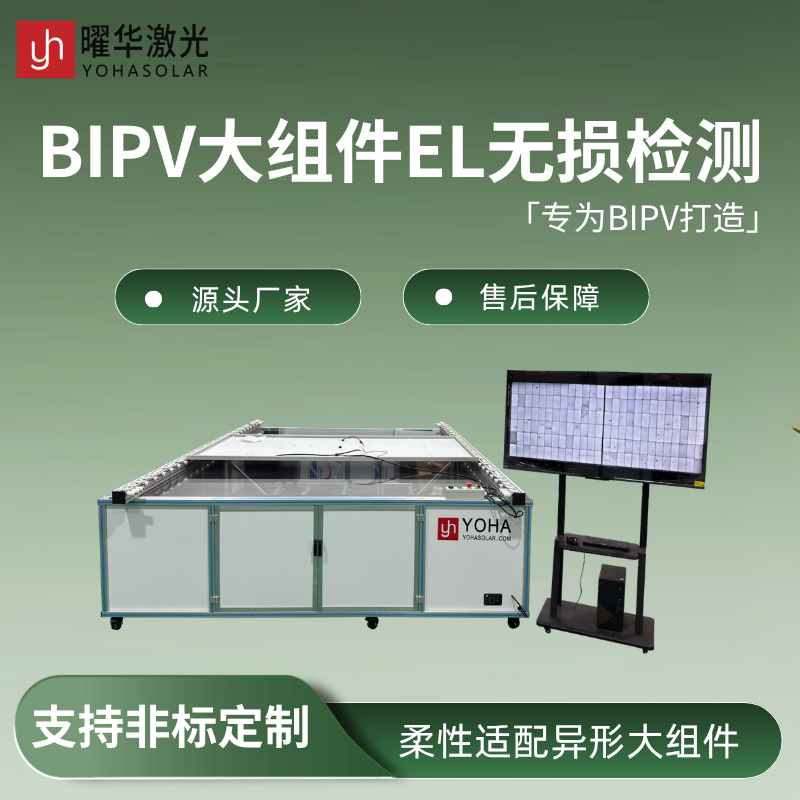
层压前:检查串焊与排版带来的损伤。
电池片完成串焊、排版并进行层压前检验时,EL图像有助于发现焊接和搬运中产生的隐裂、碎片或异常发光区域。若此时发现缺陷,仍有机会追溯到电池片、串焊参数、焊带定位或操作方式,避免缺陷随层压被封装。对于换型频繁或新工艺验证阶段,也可将层前EL作为抽样分析工位,观察不同批次电池片与串焊条件对图像的影响。
层压后:确认封装过程的影响。
层压会经历加热、抽真空、加压及冷却,组件在周转中也可能承受机械应力。层后EL可用于复核电池片是否出现新增裂纹或其他内部异常。将层前、层后图像与组件编号对应,能让工艺人员更容易区分缺陷原本存在,还是在后续工序中产生。
成品入库前:形成质量记录。
结合终检节拍,在装框、接线盒安装等后续工序完成后安排抽检或全检,可把EL图像与外观、IV测试及条码信息关联,方便异常复查和客户质量追溯。检测频率不宜简单照搬其他工厂,应结合产能、缺陷风险、人工复判能力和生产节拍确定。
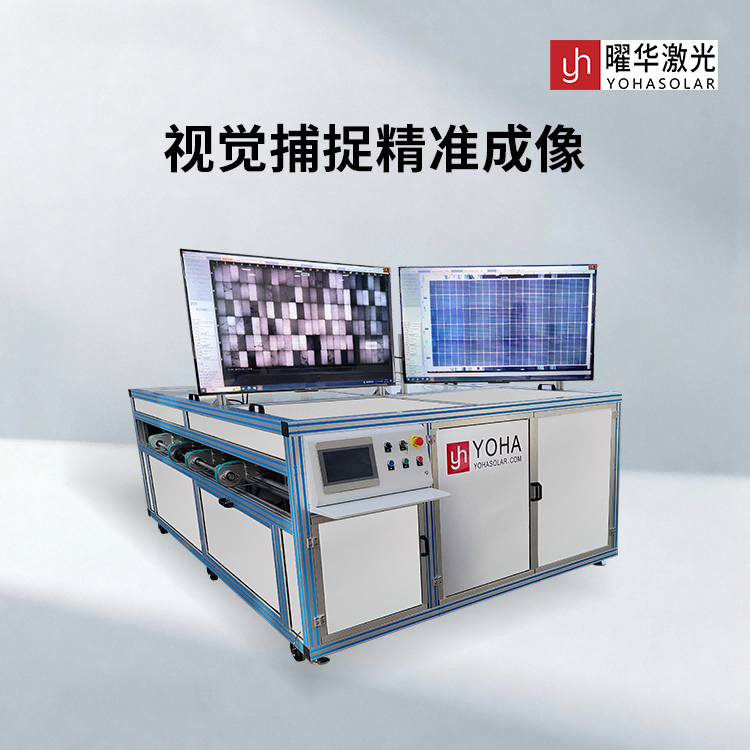
设备怎样选,要看产线是人工搬运、半自动还是自动传输,还要核对组件尺寸、拍照方式、检测时长、图像保存和数据接口。离线EL检测仪适合抽检、工艺验证或多品种生产;在线设备更适合固定工位连续检测。双玻组件、特殊尺寸产品或需要兼顾外观的场景,则应进一步确认设备结构与成像覆盖范围。
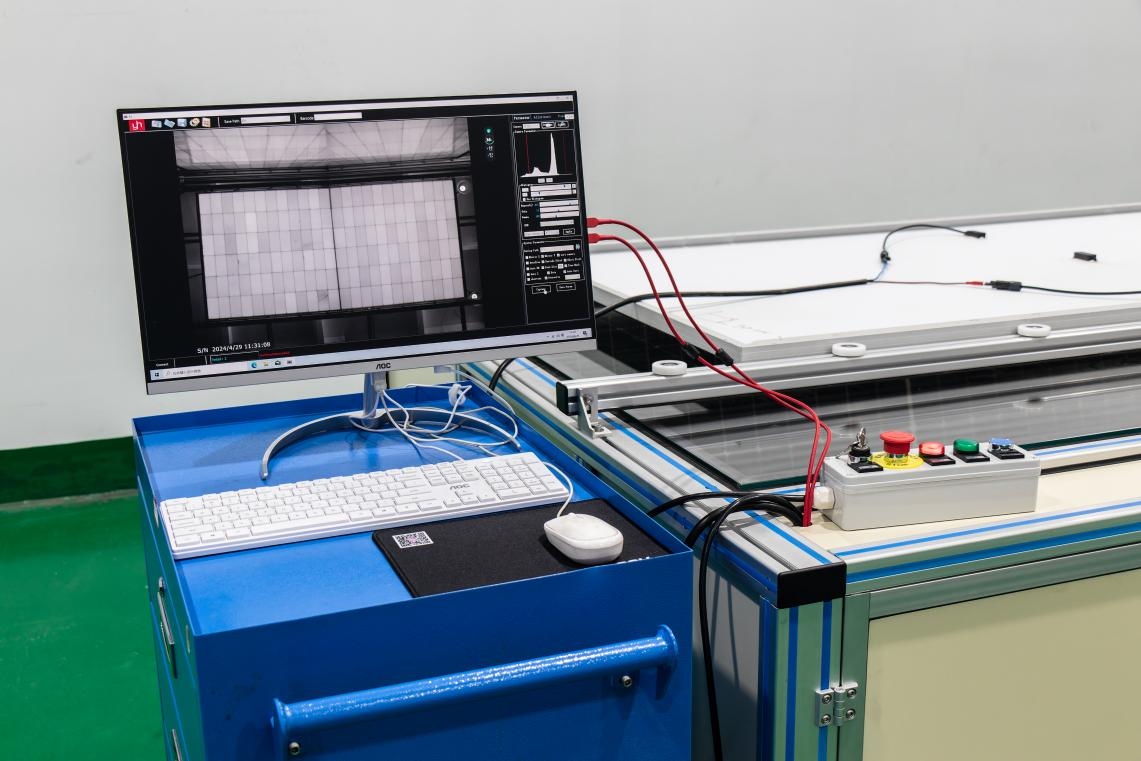
曜华激光的组件EL产品覆盖便携式、离线和在线等类型,具体配置可结合生产流程讨论。以YHEL-2400组件EL缺陷检测仪为例,设备采用高灵敏度红外成像,EL分辨率为4800万像素,测试面积为2600×1500mm,图像采集时间可在1—60秒间调节,可用于层压前后组件检测。设备介绍中的裂纹检出指标可达宽度小于0.03mm,实际效果仍需结合组件结构、成像条件和现场节拍验证。
作为光伏设备实体源头厂家,武汉曜华激光科技有限公司可围绕产线布局、传输方式和检测目标沟通配置,并提供方案对接、安装调试、操作培训及后续技术支持。EL检测并非工位越多越好,关键在于让每次成像都能服务于缺陷定位、工艺改善和质量追溯。