光伏组件量产中,多数工厂都会遇到产线节拍失衡问题:前段加工速度快、后段封装检测滞后,出现半成品堆积、设备空转、无效待机等情况,直接拉低整体稼动率与有效产能。节拍不统一、工序负荷不均,是拼装产线良率不稳、产能虚标的核心诱因。曜华激光200-500MW全自动组件生产线,摒弃粗放式设备堆砌模式,通过基准节拍锁定、工序负荷均分、智能联动调控等多重方案,实现全工序节拍统一,完成精益化产线平衡优化。

产线节拍统一的核心,是先锁定整机基准产能,逆向匹配各工序速度。曜华会根据200-500MW目标产能,核算出标准小时产出节拍,以此为基准统筹全线设备运行参数。针对行业普遍存在的层压、检测限速痛点,优先核定瓶颈工序作业时长,再反向校准玻璃清洗上料机、EVA裁切设备、激光划片机、高速串焊机等前端设备的运行速率,杜绝前端工序超速生产、后端工序承压拥堵的失衡问题,从源头敲定均衡生产基底。
依托模块化工序负荷优化,精准抹平各工位时差、实现工序均衡。曜华采用精益生产优化逻辑,对全线工序作业内容进行拆分、重组与简化,合理分摊各设备作业负荷。针对叠层排版、层压封装等耗时较长的瓶颈工位,通过设备性能优化、工艺并行处理缩短作业周期;对划片、裁切等快速工序,微调运行节奏、增设自适应缓存工位,避免物料堆积,让前后工序循环时间高度匹配,大幅提升产线整体平衡率。
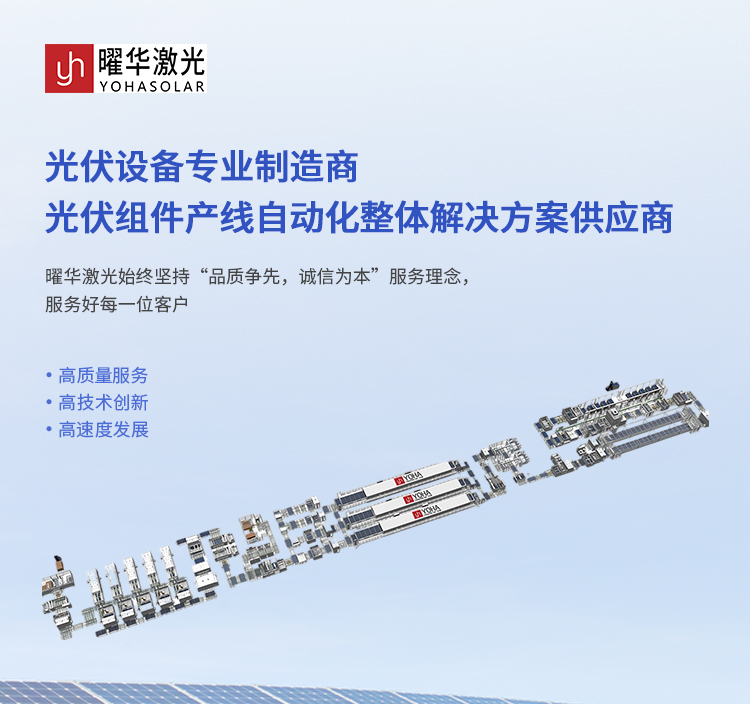
全线设备搭载智能联动调控系统,实现动态节拍同步。区别于普通产线固定运行速度的模式,曜华整线设备通过统一工业通讯协议互联互通,可实时采集各工位运行状态、物料存量、加工时长数据。当双腔层压机出现短暂待机、EL检测仪、IV测试仪检测节奏波动时,系统会自动微调前端串焊机、排版设备的进料速度,动态适配后端工况,无需人工逐台调参,全程自动维持节拍稳态。
多规格混产场景下,搭载一键节拍适配算法保障平衡稳定性。182mm、210mm不同尺寸组件,以及单双玻不同版型的加工时长存在差异,极易导致换型后节拍错乱。曜华产线内置多套专属节拍平衡模板,切换生产规格时,系统同步更新全线设备运行节奏、缓存阈值、传输速度,自动适配不同产品的工艺时长,确保多规格共线生产时,产线始终处于均衡运行状态。
整套节拍平衡方案,最终实现产能、良率、效率三重提升。曜华通过基准定标、负荷均分、动态联动、规格适配的全套优化方案,彻底解决传统产线节拍混乱、工序脱节、资源浪费等问题,让200-500MW产线各设备各司其职、协同运转。稳定均衡的产线节奏,既能保障设计产能足额释放,又能减少物料磕碰、工艺偏差,持续降低碎片率与不良率,助力工厂实现精益化稳产增效。